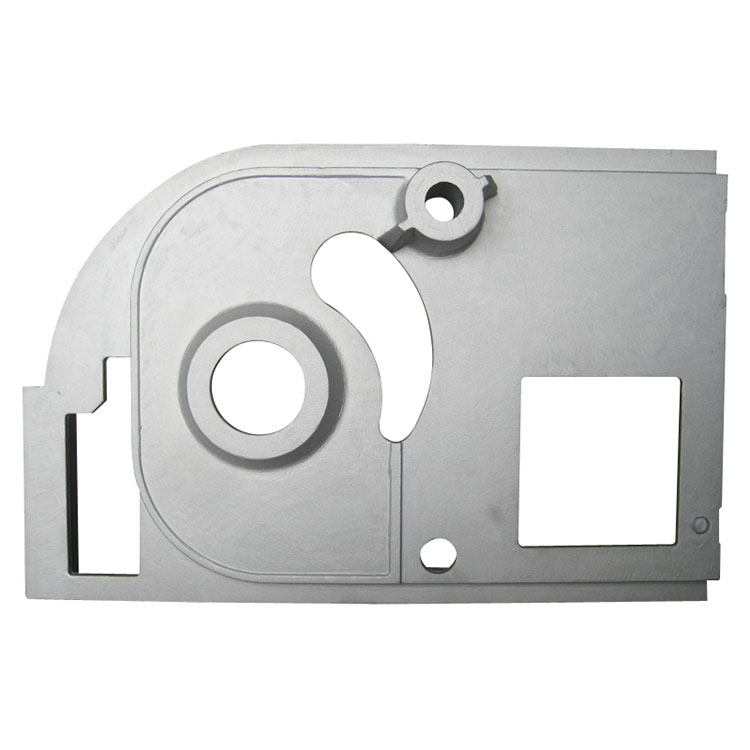
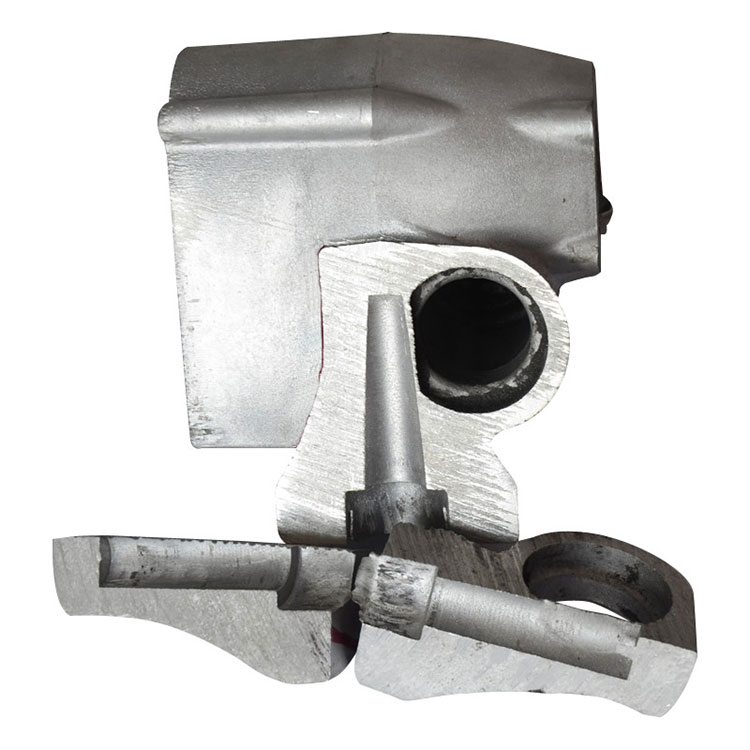
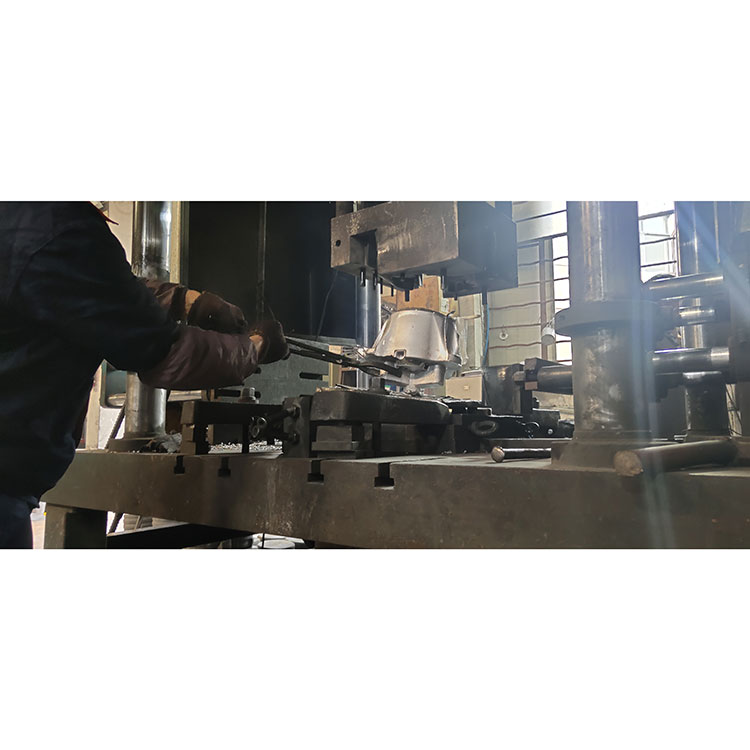
Як досвідчений виробник алюмінієвого лиття,СюсінзабезпечуєЛиття під тиском під низьким тискомрішення для промислових застосувань, які потребують контрольованого заповнення металом, незмінної якості та надійних механічних характеристик. Розуміння цього процесу допомагає інженерам і групам із закупівель вибрати правильний метод виробництва складних компонентів.
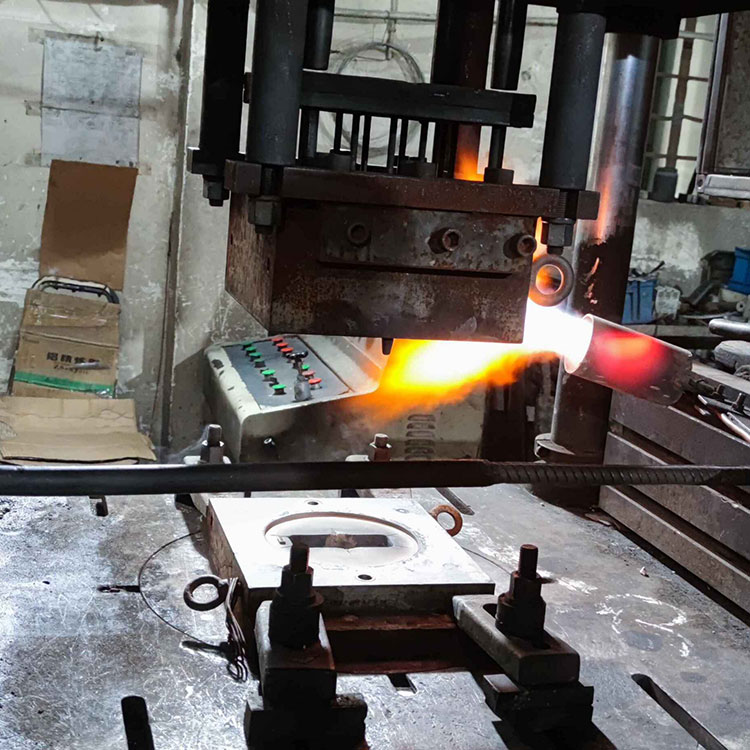
Лиття під тиском під низьким тиском — це процес формування металу, який використовує контрольований тиск газу для проштовхування розплавленого алюмінієвого сплаву з герметичної витримкової печі в постійну форму. На відміну від гравітаційного лиття, цей метод дозволяє контролювати заповнення знизу вгору та продовжувати подачу під тиском під час затвердіння. Ці характеристики допомагають зменшити турбулентність, звести до мінімуму певні дефекти лиття, покращити використання матеріалу та підтримати виробництво компонентів із стабільними механічними властивостями. Загальні застосування включають автомобільні колеса, головки циліндрів, компоненти двигуна, робочі колеса та промислові деталі. У цьому посібнику пояснюється, як працює процес, його переваги та обмеження, вибір матеріалу, контроль якості та фактори, які покупці повинні враховувати при виборі постачальника лиття.
1. Що таке лиття під тиском під низьким тиском?
2. Як працює виробничий процес?
4. У яких галузях промисловості використовується лиття під тиском під низьким тиском?
6. Як це порівнюється з іншими методами лиття?
8. Як вибрати постачальника лиття?
Лиття під тиском під низьким тиском, зазвичай скорочено LPDC, є технікою лиття в постійну форму, при якій відносно низький тиск газу змушує розплавлений метал підніматися вгору через вертикальну трубу в порожнину форми. Метал заповнює порожнину контрольованим чином і залишається під тиском, поки відбувається застигання.
Алюмінієві сплави широко використовуються в цьому процесі, оскільки вони пропонують корисне поєднання низької ваги, стійкості до корозії, теплопровідності та механічної міцності. Процес особливо підходить для компонентів, які вимагають структурної цілісності та повторюваної якості виробництва.
На відміну від звичайного гравітаційного лиття, яке покладається головним чином на силу тяжіння для переміщення розплавленого металу в прес-форму, LPDC забезпечує активний контроль над процесом наповнення. Порівняно з литтям під високим тиском, тут зазвичай використовуються нижчі швидкості заповнення та нижчий тиск впорскування.
Відповідно до інформації Xuxing щодо лиття під тиском під низьким тиском, контроль температури металу, температури прес-форми, швидкості заповнення та часу витримки під тиском має важливе значення для отримання надійних алюмінієвих відливок.
Процес лиття під тиском під низьким тиском включає кілька узгоджених етапів. Кожен етап впливає на щільність кінцевого компонента, точність розмірів, стан поверхні та механічні властивості.
Алюмінієвий сплав розплавляють і доводять до відповідної температури. Оператори повинні контролювати чистоту та температуру розплаву, щоб зменшити ризик утворення оксидних включень, пов’язаної з воднем пористості та передчасного затвердіння.
Розплавлений метал утримується в герметичній печі під матрицею. Контрольований тиск газу, який зазвичай подається стисненим повітрям або відповідною системою інертного газу, штовхає метал вгору через вертикальну трубу в порожнину форми.
Наповнення знизу вгору допомагає зменшити турбулентність, пов’язану з неконтрольованим виливом. Фактичний профіль тиску залежить від сплаву, геометрії форми, висоти підйому та вимог до компонентів.
Після заповнення порожнини прес-форми тиск підтримується, щоб допомогти подати рідкий метал в області, які ще застигають. Правильний час тиску підтримує спрямоване затвердіння та може зменшити дефекти, пов’язані з усадкою.
Коли відливка достатньо затвердіє, тиск скидають і форму відкривають. Компонент видаляється, і виконується будь-яка необхідна обрізка, термічна обробка, механічна обробка або обробка поверхні.
Методи перевірки вибираються відповідно до функції деталі та вимог до креслення. Вимірювання розмірів, візуальний огляд, механічне випробування та рентгенографічне дослідження можуть бути використані, коли це доречно.
LPDC цінується за баланс контролю потоку металу, цілісності литва та ефективності виробництва. Його основні переваги включають наступне.
Ці переваги не є автоматичними. Чистота сплаву, конструкція прес-форми, управління температурою, умови охолодження та моніторинг процесу повинні контролюватися для досягнення необхідних результатів.
Лиття під тиском під низьким тиском широко використовується для алюмінієвих компонентів, де важливі міцність, узгодженість розмірів і надійна внутрішня якість.
Типові сфери застосування включають алюмінієві диски, головки циліндрів, компоненти двигуна, деталі підвіски та окремі структурні компоненти. Для цих частин може знадобитися поєднання зменшеної ваги, стійкості до втоми та надійної роботи під час повторного навантаження.
Виробники промислового обладнання використовують литі алюмінієві корпуси, робочі колеса та інші компоненти, які виграють від контрольованого заповнення та виробництва майже чистої форми. Залежно від конструкції, лиття може зменшити необхідну механічну обробку порівняно з виготовленням деталі повністю з суцільного матеріалу.
Компоненти насоса, робочі колеса та супутні частини можуть отримати вигоду від процесу, якщо їх геометрія та вимоги до сплаву відповідні. Для компонентів, які піддаються впливу рідин або робочого тиску, може знадобитися додаткова механічна обробка та перевірка тиску чи герметичності.
Складні виливки з внутрішніми проходами можуть бути виготовлені з використанням відповідних піщаних стрижнів або інших стрижневих систем. Ці функції дозволяють інженерам створювати геометрії, які було б важко або дорого виготовити лише за допомогою механічної обробки.
Алюмінієві сплави є одними з найпоширеніших матеріалів, що використовуються для LPDC. Відповідний клас залежить від вимог компонента до міцності, пластичності, стійкості до корозії, потреб у термічній обробці та умов експлуатації.
| Матеріал або сплав | Типові характеристики | Потенційні програми |
|---|---|---|
| Алюмінієвий сплав A356 | Хороша здатність до лиття, стійкість до корозії та можливість термічної обробки | Автомобільні колеса, конструктивні компоненти та окремі частини машин |
| Алюмінієві сплави Al-Si-Mg | Корисна комбінація міцності, здатності до лиття та реакції на термічну обробку | Інженерні компоненти, що потребують механічних характеристик |
| Інші придатні алюмінієві сплави | Властивості змінюються залежно від складу та умов обробки | Індивідуальні виливки, розроблені для конкретних вимог служби |
A356 часто розглядається для застосувань, які вимагають балансу міцності та пластичності. Однак одне позначення сплаву не гарантує остаточних властивостей. Хімічний склад, умови лиття, термічна обробка та результати перевірки впливають на продуктивність.
Перед виробництвом покупці повинні підтвердити у виробника точні характеристики сплаву, застосовні стандарти матеріалів, необхідні механічні властивості та будь-яку обробку після лиття.
Різні технології лиття служать різним виробничим цілям. Найкращий вибір залежить від геометрії компонентів, річного попиту, вимог до матеріалів, інвестицій у інструменти та прийнятного рівня дефектів.
| Фактор порівняння | Лиття під тиском під низьким тиском | Лиття під тиском під високим тиском | Гравітаційне лиття під тиском |
|---|---|---|---|
| Металева начинка | Контрольований тиск знизу | Швидкісний впорскування під високим тиском | Переважно рухається силою тяжіння |
| Типові сильні сторони | Контрольоване наповнення та потенціал для міцних структурних виливків | Висока швидкість виробництва і складні тонкостінні форми | Відносно простий процес і розташування інструментів |
| Швидкість виробництва | Загалом від помірного до повільного | Загалом швидко | Загалом помірний |
| Використання матеріалу | Часто сприятливий, залежно від конструкції форми | Залежить від конструкції бігуна та методів переробки | Залежить від конструкції воріт і годівлі |
| Термічна обробка | Можливо для відповідних сплавів і міцних відливок | Обмежується пористістю та умовами процесу для деяких застосувань | Можливо для відповідних сплавів і якості лиття |
| Типові програми | Колеса та конструктивні алюмінієві деталі | Корпуси, кронштейни та компоненти великого обсягу | Загальні алюмінієві компоненти та промислові частини |
LPDC не є автоматично вищим за будь-яку альтернативу. Лиття під високим тиском може бути кращим, якщо швидке виробництво та тонкі стінки є пріоритетними. Гравітаційне лиття під тиском може запропонувати простіший шлях для відповідних компонентів. Інженери повинні порівнювати всі виробничі вимоги, а не вибирати процес на основі одного параметра.
Для подальшої оцінки дивіться ресурси виробництва алюмінієвого лиття Xuxing і перевірте придатність рішень для лиття в незнімні форми для запланованого застосування.
Надійне лиття під тиском під низьким тиском залежить від взаємодії властивостей матеріалу, конструкції інструменту, керування температурою та контролю виробництва. Особливої уваги заслуговують декілька факторів.
Для критично важливих компонентів план якості може включати звіти про розміри, випробування на твердість або розтягнення, металографічний огляд і рентгенівський контроль. Не кожна частина вимагає кожного тесту; план перевірки повинен відображати креслення, умови обслуговування та специфікації замовника.
Вибір постачальника передбачає більше, ніж порівняння початкової пропозиції. Покупці повинні перевірити, чи може виробник постійно виробляти компоненти, які відповідають необхідним технічним і комерційним специфікаціям.
Компанія Xuxing, також відома як Ningbo Yinzhou Xuxing Machinery Co., Ltd., описує свої виробничі можливості у сфері лиття під тиском під низьким тиском алюмінієвого сплаву, лиття під тиском під тиском під тиском, лиття під тиском під тиском під тиском та лиття під тиском із цинкового сплаву. Компанія повідомляє про більш ніж 17-річний досвід виробництва та виробничу потужність, що перевищує 500 деталей на день. Покупці повинні підтверджувати поточну потужність, технічний обсяг і вимоги до конкретного проекту безпосередньо в компанії.
Щоб підготувати точну пропозицію, надайте постачальнику 2D-креслення або 3D-моделі, вимоги до сплавів, річний попит, специфікації допусків, очікувані показники якості поверхні та будь-які вимоги до випробувань або сертифікації.
Основною метою є виготовлення металевих компонентів шляхом заповнення постійної форми розплавленим сплавом під контрольованим тиском газу. Цей метод може покращити стабільність наповнення, зменшити певні дефекти лиття та підтримувати виробництво алюмінієвих деталей із стабільними механічними властивостями.
так Лиття під тиском під низьким тиском широко використовується для виробництва алюмінієвих коліс, оскільки контрольоване наповнення та подача під тиском можуть підтримувати хорошу структурну цілісність і характеристики втоми. Остаточна придатність залежить від сплаву, конструкції колеса, термічної обробки та перевірки.
Лиття під тиском під низьким тиском використовує відносно низький тиск газу для переміщення розплавленого металу у форму, як правило, знизу. Лиття під високим тиском швидко впорскує метал під значно вищим тиском. LPDC часто вибирають для структурної цілісності та термооброблених сплавів, тоді як HPDC часто вибирають для високої продуктивності та складних тонкостінних деталей.
Так, вибрані алюмінієві сплави можуть пройти термічну обробку, включаючи обробку Т6, якщо якість лиття та склад сплаву є відповідними. Виробник повинен перевірити процес, параметри обробки та кінцеві механічні властивості відповідно до специфікацій проекту.
Основні фактори вартості включають розмір і складність компонентів, вибір сплаву, дизайн інструментів, річну кількість замовлень, тривалість виробничого циклу, механічну обробку, термічну обробку, перевірку та вимоги до обробки. Надання повних технічних специфікацій допомагає постачальникам підготувати більш надійну пропозицію.
Надайте креслення компонента або 3D-модель, клас матеріалу, орієнтовний річний обсяг, критичні розміри, вимоги до поверхні, потреби в термічній обробці та критерії перевірки. Якщо деталь є критично важливою для безпеки або повинна витримувати тиск або втомне навантаження, чітко вкажіть відповідні вимоги до продуктивності.
Лиття під тиском під низьким тиском пропонує виробникам практичний спосіб виготовлення алюмінієвих компонентів із контрольованим заповненням металом, хорошим використанням матеріалу та потенціалом надійних механічних характеристик. Його ефективність залежить від вибору правильного сплаву, оптимізації форми та профілю тиску, контролю затвердіння та застосування відповідних методів контролю. Для автомобільного, промислового обладнання та інших вимогливих застосувань оцінка всього виробничого процесу є важливою для досягнення стабільної якості та конкурентоспроможних витрат виробництва.
Якщо ви купуєте індивідуальні алюмінієві виливки або порівнюєте процеси лиття для нового проекту, Xuxing може допомогти вам вивчити відповідні варіанти виробництва. Поділіться своїми кресленнями, вимогами до матеріалів, цільовими кількостями та характеристиками якості, щоб обговорити наступні кроки.Зв'яжіться з намисьогодні, щоб запитати пропозицію та дізнатися більше про рішення для лиття під тиском під низьким тиском, адаптовані до вашого застосування.